


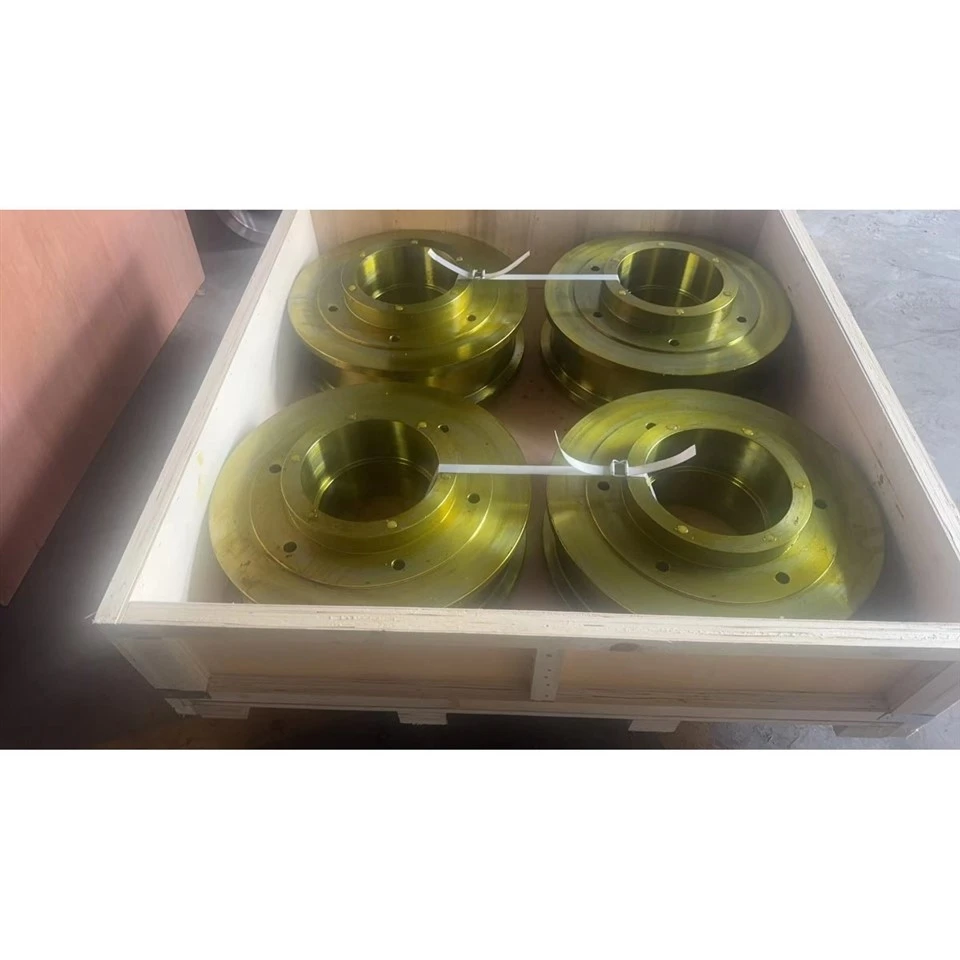

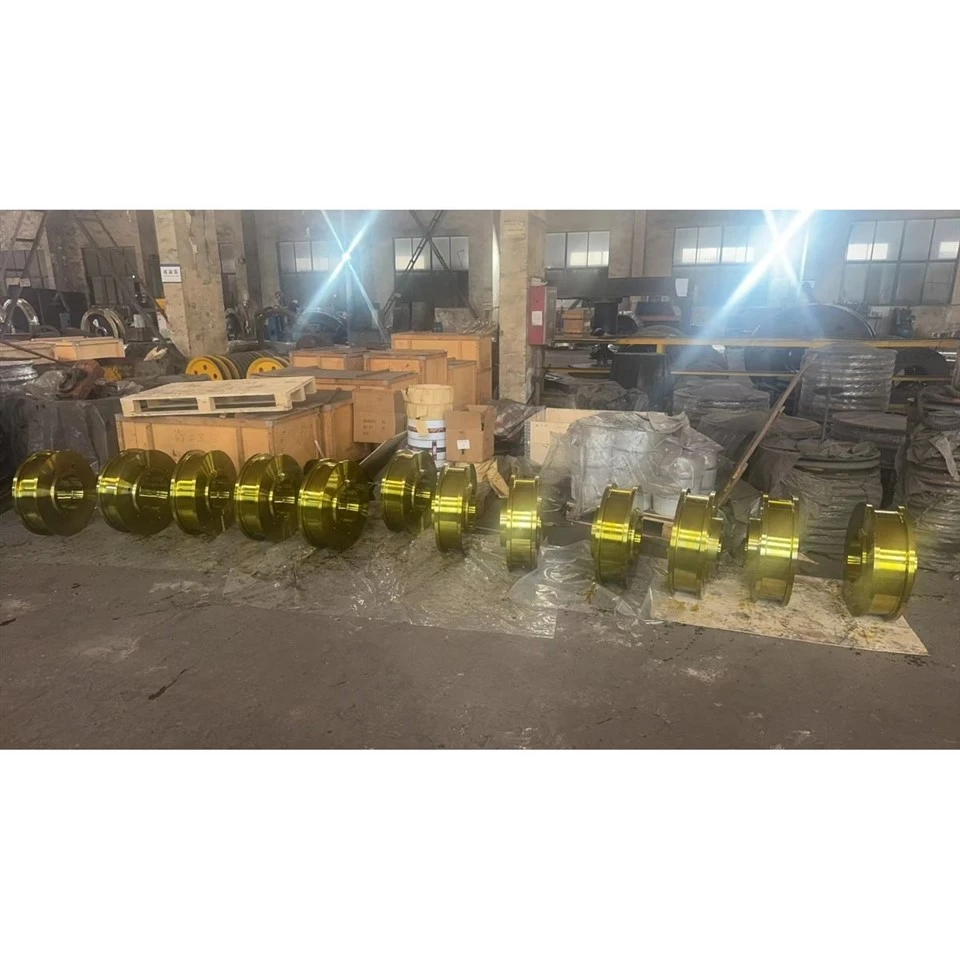
Corps de roue en acier allié
Ce guide détaille la fabrication de corps de roues en acier allié sur mesure pour les machines lourdes telles que les laminoirs et les grues, en mettant l'accent sur le matériau 34CrNiMo6, le durcissement par induction, l'usinage CNC de précision et une assurance qualité rigoureuse.
- Livraison rapide
- Assurance qualité
- Service client 24h/24 et 7j/7
Un corps de roue en acier allié (également largement appelé corps de roue dentée, ébauche de roue motrice ou corps de roue usiné sur les marchés de la machinerie lourde et du remplacement OEM) est un composant rotatif structurel robuste-de haute-précision, conçu pour supporter d'immenses charges radiales, transmettre le couple moteur et guider des assemblages industriels lourds. Fabriqué à partir d'aciers de construction alliés de première qualité comme le 34CrNiMo6 et soumis à une trempe, un revenu et un durcissement par induction rigoureux, ce composant est conçu pour les environnements d'exploitation exigeants à haute contrainte tels que les laminoirs d'acier, les portiques lourds et les grands systèmes de transport ferroviaire industriel.

1. Principe de fonctionnement
Transmission et support de charge :
En tant que lien structurel essentiel dans les transmissions ou les ensembles mobiles, le corps de roue en acier allié transfère les charges radiales et axiales de grande -ampleur de la superstructure ou du mécanisme d'entraînement par engrenages directement sur les rails ou les voies mécaniques correspondantes sans déformation permanente.
Guidage de couple et de mouvement :
Lorsqu'il est intégré en tant que corps de roue dentée ou ébauche de roue motrice, il reçoit une entrée de rotation via des cercles de boulons et des rainures de clavette usinés avec précision, convertissant le couple motorisé en un mouvement linéaire ou de rotation fluide tout en maintenant un alignement axial strict.
Résistance à l'usure par contact superficiel :
En fonctionnement continu, la surface de roulement trempée par induction-résiste à un frottement de roulement important, à des contraintes de contact hertziennes localisées et à l'usure par fatigue des rails en acier-dureté élevée.
2. Spécifications techniques et composition chimique et mécanique des matériaux
| Non. | Attribut technique | Spécifications techniques et tolérance |
| 1 | Nomenclature des produits | Corps de roue en acier allié/corps de roue usiné/corps de roue de grue |
| 2 | Qualité du matériau |
34CrNiMo6 ou acier allié similaire |
| 3 | Diamètre extérieur (OD) |
Ø570 mm (Tolérance contrôlée entre -0,3 et -1,5 mm) |
| 4 | Diamètre d'alésage |
Ø430 h7 pour ajustement précision roulement/arbre |
| 5 | Étape intérieure/diamètre pilote |
Ø515 h9 |
| 6 | Diamètre du cercle de boulons (LK 1) |
Ø370 ±0,2 mm (6x trous de montage sur toute la circonférence) |
| 7 | Diamètre du cercle de boulons (LK 2) |
Ø270 ±0,2 mm (6x trous de montage secondaires) |
| 8 | Trous de montage filetés |
2x jeux de Ø240 M6 (tolérance -0.008 / -0.037) |
| 9 | Largeur/épaisseur hors tout |
225 mm (profil standard DIN 1013) |
| 10 | Dureté de la bande de roulement (Randschichthärtung) |
49 ± 2 HRC (surface d'induction durcie) |
| 11 | Profondeur de durcissement (droite) |
Minimum 18 mm |
| 12 | Rugosité de la surface |
Ra 1,6 à Ra 6,3 µm sur les zones fonctionnelles des sièges et de la bande de roulement |
| 13 | Tolérances géométriques | Faux-rond radial 《 0,032 (donnée A) ; Faux-rond axial 《0,088 (donnée A-B) |
| 14 | Unité Composant Poids |
Environ. 239.5 kg/pièce |
| 15 | Norme de qualité et d'inspection |
Rapport CMM 100 % dimensionnel et tests par ultrasons (UT) vérifiés |
| Élément | Norme minimale (%) | Norme Max (%) | Réel testé (%) | Fonction métallurgique |
| Carbone (C) | 0.30 | 0.38 | 0.34 | Fournit une dureté de base, une résistance à la traction et une résistance à l'usure |
| Silicium (Si) | 0.10 | 0.40 | 0.25 | Agit comme un désoxydant ; augmente l'élasticité et la limite d'élasticité |
| Manganèse (Mn) | 0.50 | 0.80 | 0.65 | Améliore la trempabilité, le durcissement en profondeur et la résistance à la traction |
| Chrome (Cr) | 1.30 | 1.60 | 1.45 | Améliore la résistance à l’usure et la trempabilité structurelle |
| Nickel (Ni) | 1.30 | 1.70 | 1.50 | Améliore considérablement la résistance aux chocs et à la fatigue à basse température- |
| Molybdène (Mo) | 0.20 | 0.30 | 0.25 | Empêche la fragilité du revenu et augmente la résistance aux températures élevées- |
| Phosphore (P) | - | 0.025 | 0.015 | Élément d'impureté ; strictement contrôlé pour éliminer la fracture fragile |
| Soufre (S) | - | 0.025 | 0.012 | Élément d'impureté ; strictement contrôlé pour une ductilité d'impact optimale |
| Fer (Fe) | Équilibre | Équilibre | Équilibre | Matrice métallique primaire |
3. Défauts opérationnels courants et solutions professionnelles
Défaut 1 : Écaillage superficiel ou micro-fissuration de la bande de roulement de la roue sous de fortes charges cycliques.
Solution : mettre en œuvre des tests par ultrasons (UT) stricts sur les pièces forgées brutes pour éliminer la ségrégation interne et maintenir un contrôle précis du durcissement par induction pour garantir un gradient de transition transparent entre le boîtier durci et le noyau résistant.
Défaut 2 : usure prématurée de l'alésage ou desserrage des ajustements de roulement lors d'une transmission à couple élevé-.
Solution : Appliquez un alésage de finition CNC de précision suivi d'une inspection multi-avec jauge à air-pour vérifier les tolérances ISO h7 strictes, garantissant ainsi l'intégrité de l'ajustement serré en cas de dilatation thermique.
Défaut 3 : Voile radial ou axial dépassant les limites autorisées, provoquant des vibrations mécaniques.
Solution : Utilisez des centres de tournage et de fraisage CNC multi-axes avec un serrage d'alignement de référence A et A-B intégré pour verrouiller la concentricité dans une seule configuration.
Défaut 4 : Dénudage ou cisaillement de filetage sur les cercles de boulons (trous taraudés M6 / M12) sous de fortes charges de choc.
Solution : Standardisez l'usinage de la profondeur du filetage-avec un profilage de taraud-de haute précision, suivi d'une vérification à 100 % du calibre du filetage-avant le-revêtement d'huile antirouille.
Défaut 5 : Corrosion atmosphérique pendant le transport maritime et le stockage à long terme-.
Solution : Appliquez un programme de protection multi-couche comprenant une huile préventive antirouille-de déshydratation, un emballage intercouche sécurisé-et une solide caisse d'exportation en bois fumigée conforme à la NIMP 15.
4. Alternatives aux marques OEM et applications industrielles grand public
Ce corps de roue en alliage d'acier conçu sur mesure-sert de remplacement direct-à haute durabilité-ou d'alternative OEM personnalisée pour les assemblages industriels lourds fabriqués par des leaders mondiaux tels que SMS Demag, Danieli et Morgårdshammar.
Applications industrielles grand public :
Ensembles de support de laminoir en acier (systèmes d'entraînement et de travail) : agissent comme des blocs de laminage-robustes et des composants d'entraînement robustes qui résistent aux chocs thermiques et mécaniques sévères dans les laminoirs à feuillards à chaud et à froid.
Systèmes de ponts roulants et de portiques lourds (corps de roue de grue/corps de roue ferroviaire) : déployés sur des ponts roulants et des wagons de transfert à fort tonnage-pour transporter des charges utiles de plusieurs-tonnes le long des chemins de roulement des grues avec une usure minimale des voies.
Wagons de transfert industriels et transporteurs de manutention de matériaux lourds : utilisés comme ébauches de roue motrice à haute -charge-dans les usines métallurgiques pour le transport de poches de coulée, de brames et de bobines lourdes à travers les baies d'usine.
5. Processus de fabrication et points de contrôle critiques

La production d'un corps de roue usiné à haute-performance nécessite un flux de travail métallurgique et d'usinage strictement contrôlé (prouvé par des calendriers de production standard de 30 à 45 jours) :
Étape 1 : Coulée de lingots et forgeage libre (environ . 30 jours) : les lingots bruts d'acier allié 34CrNiMo6 sont forgés sous des presses hydrauliques avec des taux de forgeage élevés pour affiner les structures des grains et éliminer la porosité interne.
Étape 2 : Usinage d'ébauche (environ . 18 jours) : Retrait de la peau extérieure de forgeage, tournage initial des diamètres extérieurs et surfaçage préliminaire.
Étape 3 : Trempe et revenu (traitement thermique QT, environ . 7 jours) : affinement thermique pour atteindre la résistance à la traction et la ténacité du noyau spécifiées.
Étape 4 : Usinage de semi-finition (environ. 15 jours) : tournage de précision de diamètres étagés, positionnement des épaulements et alésage préliminaire.
Étape 5 : Perçage et taraudage de trous (environ . 15 jours) : Usinage CNC des cercles de boulons, des taraudages M6 et des trous de goupille.
Étape 6 : Durcissement par induction de la bande de roulement (environ . 5 jours) : Durcissement de surface localisé à haute -fréquence pour atteindre 49 ± 2 HRC avec une profondeur》de 18 mm.
Étape 7 : Finition fine et meulage (environ . 10 jours) : Meulage final des ajustements critiques et vérification des tolérances géométriques.
Étape 8 : Peinture et emballage de protection (environ . 7 jours) : revêtement anti-corrosion industriel-et emballage robuste en caisse en bois pour l'exportation.
6. Normes d’assurance qualité et d’inspection
Vérification dimensionnelle 100 % CMM : chaque corps de roue en acier allié fabriqué est rigoureusement inspecté par rapport aux tolérances des dessins techniques (telles que Ø570, Ø430h7 et les dimensions de profondeur).
Tests métallurgiques et de dureté : tests en laboratoire certifiés vérifiant la conformité de la composition chimique au 34CrNiMo6 et la vérification de la profondeur de la dureté de surface.
Tests non-destructifs (CND) : des tests par ultrasons (UT) et par particules magnétiques (MT) sont effectués sur les pièces forgées brutes et les zones de contraintes critiques finies pour garantir l'absence de fissures ou d'inclusions internes.
Traçabilité et documentation : rapports complets d'essais de matériaux (MTR), courbes de traitement thermique et fiches d'inspection livrées avec chaque lot d'expédition.
7. FAQ
Q1 : Pouvez-vous fabriquer ces corps de roue sur la base de dessins OEM personnalisés ou de normes étrangères (DIN/EN) ?
R : Oui. Nous sommes spécialisés dans la fabrication sur mesure non-standard basée sur les dessins techniques que vous avez fournis (tels que les normes DIN allemandes/européennes, matériau 34CrNiMo6).
Q2 : Quel est le délai de livraison standard pour un lot de rouleaux de roues industriels ou d'ébauches d'entraînement ?
R : Les cycles de production standard pour les lots personnalisés durent généralement de 8 à 12 semaines, englobant le forgeage, le traitement thermique, l'usinage CNC de précision et une inspection rigoureuse.
Q3 : Comment garantissez-vous la cohérence de la profondeur et de la dureté du durcissement de la surface ?
R : Nous utilisons un équipement avancé de durcissement par induction avec contrôle pyrométrique automatisé de la température, vérifié par des tests de profondeur de dureté destructifs/-non destructifs sur des échantillons de coupons ou de rapports de test.
Q4 : Quelles mesures de protection sont prises pour les expéditions internationales afin de prévenir la rouille ?
R : Toutes les surfaces usinées sont recouvertes d'huile antirouille industrielle-de haute qualité-, enveloppées dans un film plastique barrière contre l'humidité-et solidement emballées dans des caisses d'exportation en bois fumigées à toute épreuve-NIMP15.
Q5 : Quelles conditions commerciales et d'expédition soutenez-vous ?
R : Nous prenons en charge de manière flexible les conditions FOB (Shanghai), CIF et DDP selon les Incoterms 2020, soutenus par une documentation d'exportation complète et une assistance à l'inspection tierce-(SGS/BV).
8. Prêt à mettre à niveau vos pièces de rechange pour machines lourdes ? Envoyez-nous votre demande dès aujourd'hui !
Vous recherchez un partenaire direct d'usine fiable-pour des corps de roue en acier allié de haute-précision, des corps de roue de grue ou des ébauches de roue motrice personnalisées ? Que vous ayez besoin de remplacements personnalisés pour des laminoirs ou des grues lourdes sur la base de dessins techniques européens complexes, notre équipe d'ingénierie est prête à vous fournir.
Contactez-nous dès aujourd'hui avec vos dessins et spécifications pour un devis d'usine rapide et compétitif !
étiquette à chaud: corps de roue en acier allié, Chine, fournisseurs, fabricants, usine, personnalisé
